


Erityiset prosessivaatimukset aurinkosähkön alumiiniseoksesta leimausosille
Apr 12, 2026
Muotoilu- ja muottivaatimukset aurinkosähköalumiiniseoksesta leimausosalle
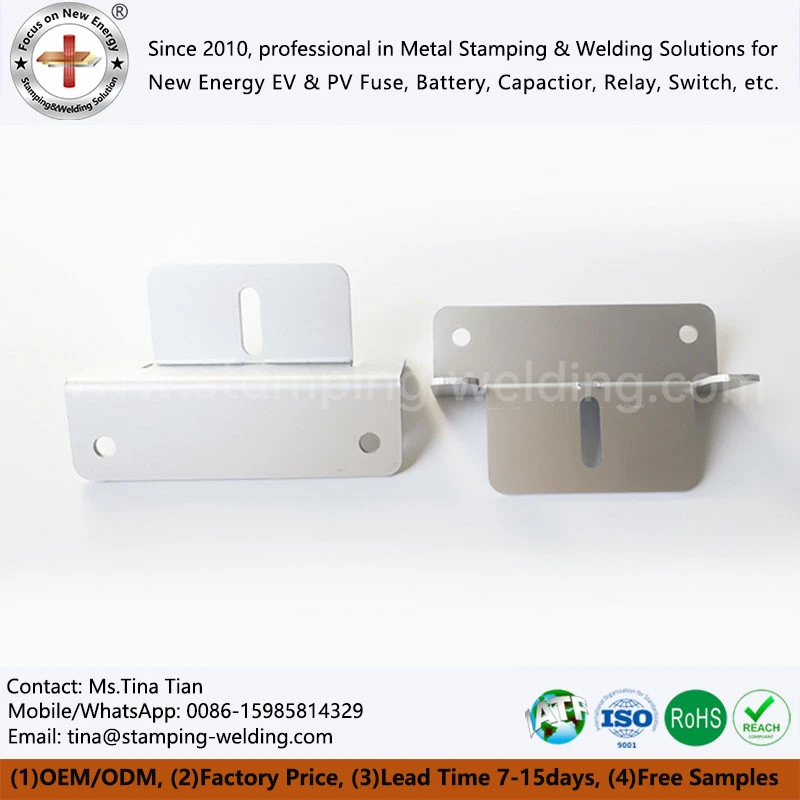
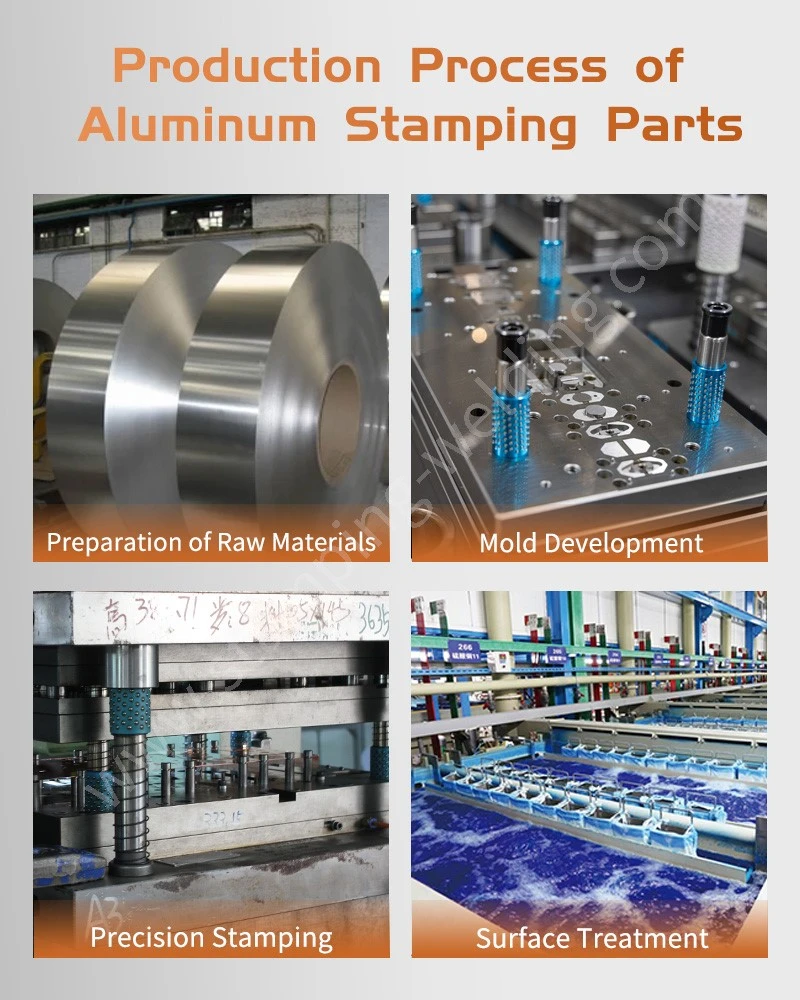
Alumiinisista aurinkosähkökannattimien lisävarusteista on tullut suosituin materiaali autojen kevytyksessä niiden etujen keveyden, hyvän muovattavuuden ja kierrätettävyyden vuoksi. Alumiinin leimausosien muovausprosessi on periaatteessa sama kuin tavallisten kylmälevyjen, mutta muottivaatimuksissa on merkittäviä eroja: on valittava kulutusta kestävä ja tarttumista estävä työkaluteräs, muottirako asetetaan 3–8 % levyn paksuudesta, fileen sädettä kasvatetaan sopivasti jännityksen hajauttamiseksi sekä pintakäsittelyn kiillotus tai pinnoite.
Huomiota on kiinnitettävä{0}}aurinkoasennusta varten tarkoitettujen alumiinitarvikkeiden pitkäaikaiseen varastointiin: ikääntymiskovettuminen heikentää työstettävyyttä, ja ylärajamateriaalit tulee valita muotin valmistukseen. Piirustusöljy on altis haihtumiselle, ja levy tulee käyttää tai puhdistaa välittömästi avaamisen jälkeen ja peittää öljyllä; Pinta on altis hapettumiselle, eikä sitä saa sijoittaa ulos.
Hitsaus- ja liitosprosessivaatimukset
Aurinkosähköisen alumiiniseoksen leimausosan niittausvapaa liitos on muodostettu kylmäpursottamalla muodostamaan sisäisiä upotuksia, jotka voivat yhdistää eri paksuisia ja eri materiaaleja olevia levyjä. Alumiinisten leimausosien lävistys- ja niittausliitos on erittäin luja, se voidaan tarkastaa silmämääräisesti, se ei vaadi esiporausta, on tiivis ja korroosionkestävä{1}} ja sopii erilaisille materiaaleille.
Alumiiniseoksesta vedenpitävän aurinkokiskon vastushitsaus käyttää keskikorkeataajuista tekniikkaa, ja alumiinimagnesiumpölyn muodostumisen mahdollisuus on erittäin pieni; CMT- ja argonkaarihitsaus ovat alttiita metallihiukkasten roiskeille ja aiheuttavat pölyräjähdysvaaran, mikä vaatii erityisiä ennaltaehkäiseviä toimenpiteitä.
Rullareunan prosessivaatimukset
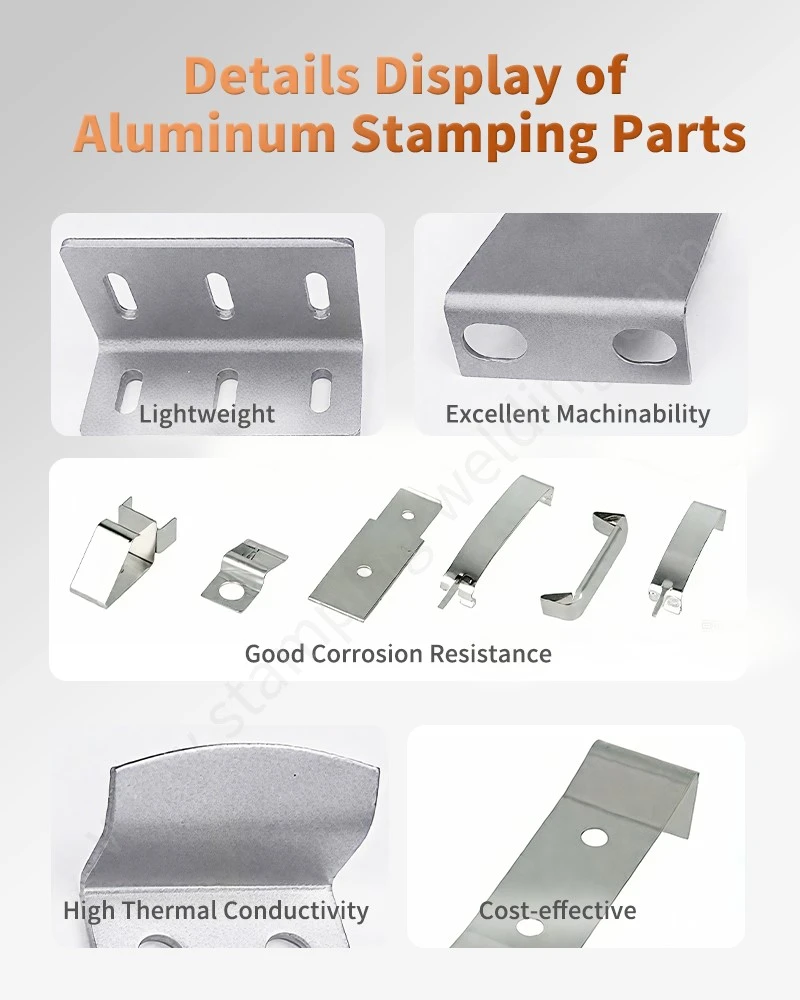
Katon aurinkosähkökannattimen alumiinipuristuskoukun reunapuristusvoima ei saa olla liian suuri, nopeuden ollessa 200-250 mm/s. Puristuskulma ei saa ylittää 30 astetta joka kerta, eikä V-muotoinen puristus ole sallittu. Alumiinisten leimausosien vierintäreuna tulee suorittaa 20 asteen huoneenlämpötilassa, eikä kylmävarastosta noudettuja osia saa käyttää suoraan. Tavallinen puristus on jaettu kolmeen vaiheeseen ja sopii tavanomaisiin tilaisuuksiin; Eurooppalainen puristusprosessi koostuu neljästä vaiheesta ja sopii pitkän reunan puristamiseen tai vikojen poistamiseen. Alumiininen leimausosien pohjamuotti ja sisäosat on kiillotettava säännöllisesti 800-1200 # hiekkapaperilla, jotta alumiinilastut eivät pääse kiinni.
Vaatimukset esikäsittelylle- ennen maalausta
PV-asennusjärjestelmän alumiinisten aurinkopaneelien päätypuristimien vesipesupassivointi voi poistaa luonnollisen oksidikalvon ja öljytahrat, muodostaa pinnalle tiheän oksidikalvon ja parantaa liiman ja hitsin välistä tarttuvuutta. Alumiinin leimausosien käsittelyvirta on: rasvanpoisto → vesipesu → passivointi → vesipesu → kuivaus. Alumiinin meistoosien kuivausprosessi kestää noin 37 minuuttia: nosta 140 asteeseen noin 7 minuuttia, pidä lämpimänä noin 20 minuuttia ja jäähdytä 100 asteeseen noin 7 minuuttia.
Ota yhteyttä
Alumiinisella aurinkokeskipuristimella on erityisiä vaatimuksia muotissa, hitsauksessa, telan reunassa, pinnoituksessa ja muissa prosesseissa, ja prosessin valinta on sovitettava tarkasti tiettyjen skenaarioiden mukaan. Jos kohtaat teknisiä vaikeuksia tai tarvitset prosessin optimointiehdotuksiaAurinkosähköinen alumiiniseoksesta valmistettu leimausosatuotannossa, ota meihin yhteyttä milloin tahansa.


