Solid Copper Bus Bar Industry Technology Review
Apr 17, 2026
Tehonsiirto- ja muunnosjärjestelmissä ja sähkölaitteissa johtavana ydinmateriaalina kuparikiskoja käytetään laajalti moottorien käämeissä, korkea- ja pienjännitesähkölaitteissa, kytkinkoskettimissa sekä virtalähteen ja jakelun asennusjohdoissa. Laadukkaalla-kuparisella virtakiskolla on oltava korkea sähkönjohtavuus, hyvä lämmönjohtavuus, erinomainen korroosionkestävyys ja galvanointiominaisuudet, samalla kun se täyttää kaksi mekaanista lujuutta ja muovauskäsittelyn suorituskykyä koskevat vaatimukset. Voimateollisuuden teknologisen päivityksen myötä markkinat ovat asettaneet korkeammat vaatimukset kuparikiskojen pinnan laadulle ja suorituskyvylle.
Keskeiset vaikuttavat tekijät
Kuparikiskojen pinnan laatu määräytyy pääasiassa kolmella näkökohdalla: sileys, tasaisuus ja vikojen hallinta, ja siihen vaikuttavat suoraan raaka-aineiden ominaisuudet, tuotantoprosessit ja ympäristöolosuhteet. Kiskojen suunnittelussa on tärkeää ottaa huomioon lämpötilan ja kosteuden vaikutukset pinnan hapettumiseen ja korroosioon. Kupari alkaa hapettua hitaasti huoneenlämpötilassa. Kun lämpötila nousee 100 celsiusasteeseen, muodostuu mustaa kuparioksidia. Hapettumisnopeus kasvaa parabolisessa käyrässä yli 400 celsiusastetta. Kosteassa ympäristössä vesihöyry kiihdyttää kiskon kuparipinnan korroosiota ja oksidikalvon kasvuvauhti kiihtyy merkittävästi kosteuden kasvaessa. Lisäksi, jos jäljellä olevia voiteluaineita, jäännöshappoja ja muita aineita venytyksen aikana ei käsitellä oikein, ne aiheuttavat pinnan värimuutoksia tai korroosiojälkiä, jotka vaikuttavat myöhempien pinnoitteiden tarttumiseen.
Valmistusprosessin teknologian kehitys
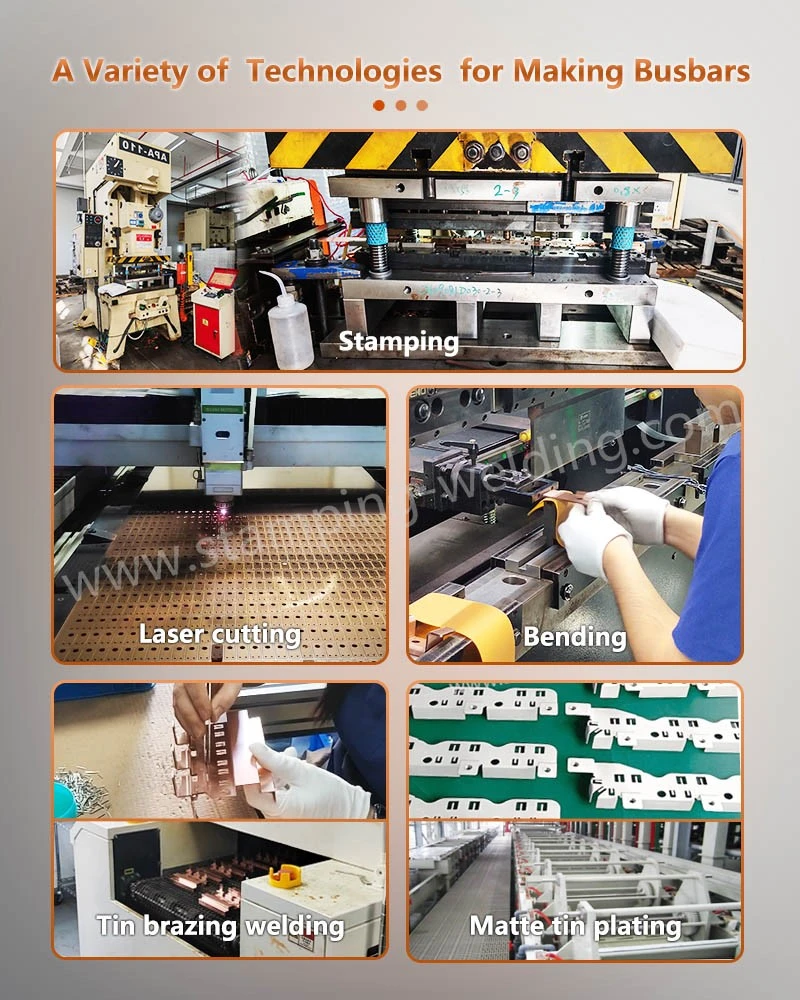
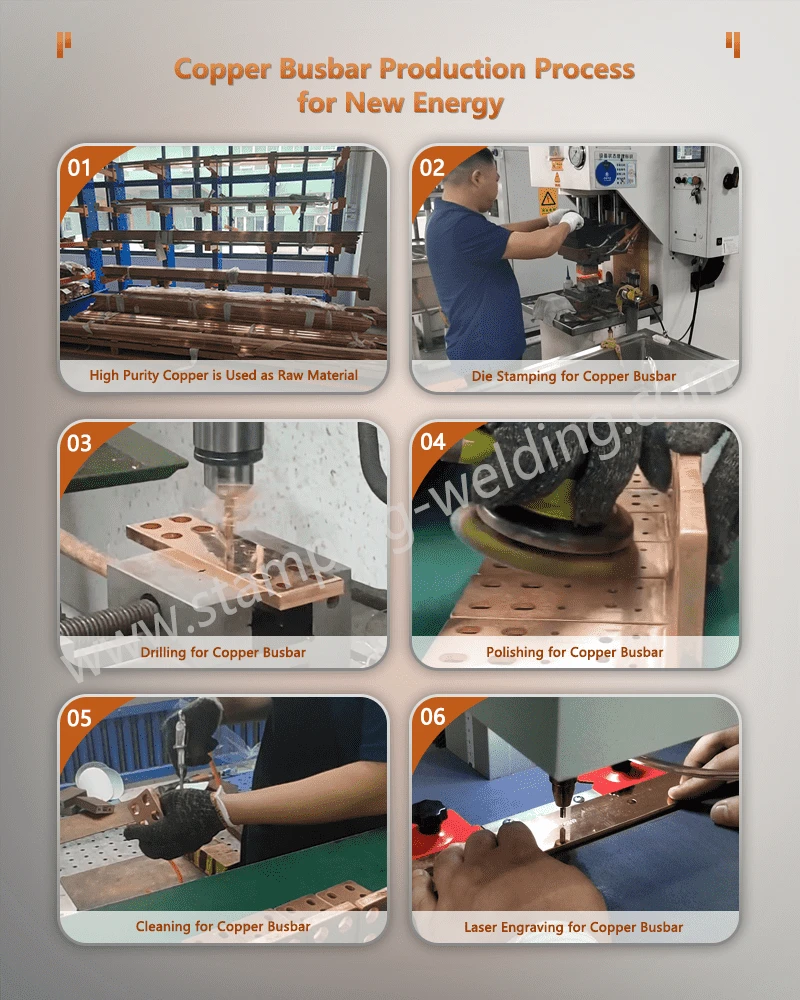
Perinteisellä "litistys-veto-hehkutus" -prosessilla on ilmeiset rajoitukset: tuotteen pinnalla on alttiina vikoja, kuten purseet, kuoriutuminen ja kuoppia, mikä lisää muuntajan käämin eristyksen rikkoutumisen riskiä. resistiivisyys ja mekaaniset ominaisuudet ovat epätasaisia, mikä vaikeuttaa impedanssin sovitusvaatimusten täyttämistä; on vaikeaa valmistaa kuparikiskoja, joiden leveys{2}}paksuussuhde on suurempi kuin 10 tai suuri poikki{4}}pinta-ala; voiteluainejäämät paljaiden lankojen pinnalla vaikuttavat maalikalvon laatuun; prosessi on monimutkainen, korkea energiankulutus, pitkä kierto ja vakava ympäristön saastuminen.
Nykyaikainen jatkuva suulakepuristusprosessi edustaa virtakiskovalmistuksen teknologista kehityssuuntaa. Tässä prosessissa käytetään kuumapursotettua muovimuovausta, joka poistaa tehokkaasti raaka-aineiden pintavirheet, välttää perinteisissä prosesseissa yleisiä vääntymiä ja purseet sekä varmistaa maakiskopalkin sileän pinnan. Korkean lämpötilan ja korkean paineen sekä kolmiulotteisen puristusjännityksen olosuhteissa valuvirheet, kuten huokoset ja kutistumishuokoisuus kuparitangon sisällä, tiivistyvät, eivätkä viat laajene aksiaalisen vetojännityksen, kuten vetoprosessin, vuoksi. Tällä prosessilla valmistetulla kuparikiskolla on hieno raekoko, tiheä rakenne ja se eliminoi hehkutusprosessin. Se ei ainoastaan vähennä energiankulutusta, vaan myös välttää epätasaisten uunin lämpötilojen aiheuttamat tuotteen suorituskyvyn vaihtelut, varmistaa tasaisen suorituskyvyn koko pituussuunnassa ja täyttää muuntajien, moottoreiden ja muiden laitteiden tiukat impedanssisovitusvaatimukset.
Laadun parantaminen ja prosessinhallintatoimenpiteet
Tuotteiden laadun edelleen parantamiseksi valmistusyritysten on toteutettava useita parannustoimenpiteitä. Ensinnäkin on varmistettava, että panos on kuiva ja sulatepeitto on vahvistettu, jotta estetään oksidisulkeumat ja "vetysairauden" esiintyminen. Toiseksi kuparikiskon aihion on läpäistävä peittaus lämmityksen ja suulakepuristuksen jälkeen kuparioksidin poistamiseksi pinnalta. Kuumapuristusmuotteissa käytetään yleensä kermettimuotteja, joissa on sekä keraamisia että metallisia ominaisuuksia, kun taas vetomuotteissa käytetään pääasiassa kovametallimateriaaleja ja sisäreiät on kiillotettava kirkkaasti. Myös prosessivoiteluaineiden valinta on optimoitava. Vesi-pohjaisia emulsioita käytetään laajalti, koska niillä on öljyn voitelevuus ja veden jäähdytysominaisuudet. Lopuksi venytys-, oikaisu- ja leikkausprosessien aikana pinta on suojattava, jotta valoisa kuparinen virtakiskopinta ei naarmuunnu käsittelyn tai prosessoinnin aikana, jolloin varmistetaan, että lopullisella toimitetulla tuotteella on täydellinen viimeistely ja tasaisuus.
ota meihin yhteyttä
Yrityksemme on erikoistunut tehokkaiden{0}}kuparisten virtakiskojen T&K-työhön ja valmistukseen. Tarjoamme yhden -pysäkin palvelujaKiinteä kupariväyläpalkkiSuunniteltu kokoon kiskovalmistukseen monimutkaisten työolosuhteiden, kuten korkean jännitteen ja suuren virran, tarpeisiin. Jos sinun on ostettava kuparivirtakisko myyntiin tai mukautettava akkukiskoa, ota meihin yhteyttä saadaksesi yksityiskohtaiset suunnitelmat.