Tuotantoratkaisu kuparikalaskosta
Mar 02, 2025
Tuotantoprosessin optimointiratkaisu
(I) Hitsausprosessin päivitys
Laitteiden valinta: Käytä suuritehoisia keskitaajuisia tasavirta-diffuusiohitsauskoneita, kuten 1500 kVA, 2000kVa, 3000KVA ja muut mallit. Tämä laite voi vastata eri asteikkojen tuotantotarpeisiin. Esimerkiksi 1500 kVA-hitsauskoneet soveltuvat pienille yrityksille tai pienille erätuotannolle, kun taas 3000 kVA-hitsauskoneet soveltuvat laajamittaiseen tuotantoon. Esimerkiksi pienjänniteisen sähkövalmistajan ottamisen jälkeen suuritehoisen hitsauslaitteen käytön jälkeen johtava väylä voidaan hitsata kerralla, ja 7 uritettua suurta kuparinsarjaa voidaan hitsata samanaikaisesti nopeimmin 60 sekuntia per kappale, mikä parantaa huomattavasti tuotannon tehokkuutta.
Prosessiparametrien tarkka hallinta: Kuparikalvoväylän palkin paksuuden mukaan kerrosten lukumäärä ja laitteiden suorituskyky, hitsausvirta, aika-, paine- ja lämpötilaparametrit säädetään tarkasti. Esimerkiksi 0. 1 mm paksu, 10- kerros kuparikalvopino, hitsausvirta on noin 3000-5000 ampeereja, hitsausaika on 5-10 sekuntia, hitsauspaine on 50-150 KPA ja lämpötila on 800 astetta -1000 astetta. Tarkalla kontrollilla kuparikalvo on täysin hajautettu ja sulatettu, hitsaus on kiinteä ja virheetön ja hitsauslaadun paraneminen.
(Ii) Materiaalin esikäsittelyn ja käsittelyn parantaminen
Esikäsittely: Testaa tiukasti ostettuja kuparimateriaaleja ja valitse kuparimateriaalit, joilla on pieni epäpuhtauspito Jauhaa ja puhdista kuparikalvon pinta epäpuhtauksien, kuten öljyn ja oksidien, poistamiseksi. Pickling suoritetaan tarvittaessa hitsauspinnan puhtauden ja sitoutumislujuuden parantamiseksi ja hyvän perustan hitsaukselle.
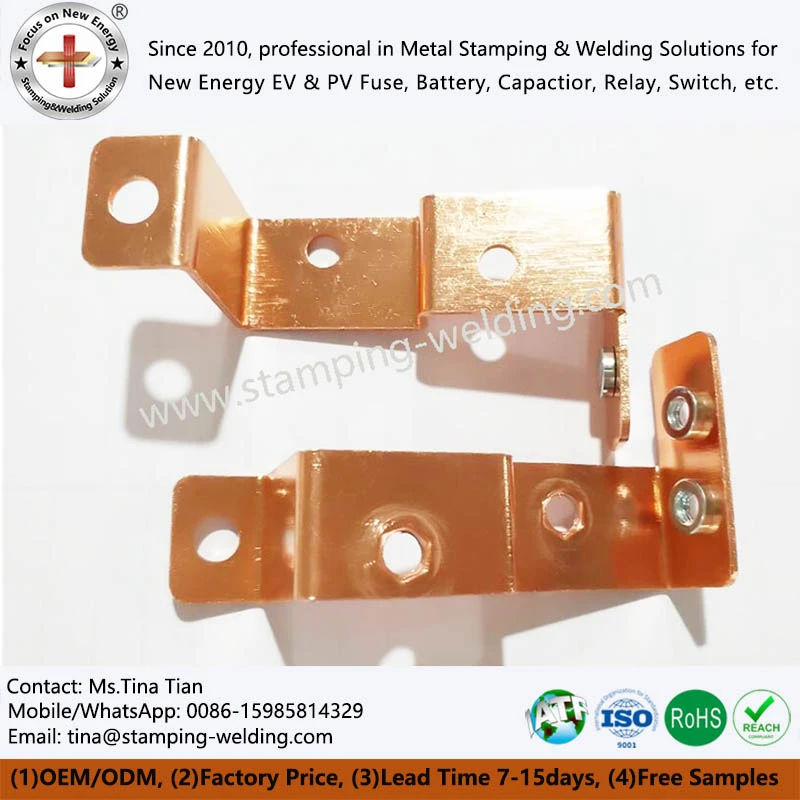
Käsittelyn jälkeinen: tavanomaisen passivoinnin, hautonpoiston, tahranpoiston ja muiden käsittelyjen lisäksi pintakäsittelyprosesseja lisätään sovellusskenaariovaatimusten mukaisesti. Jos niitä käytetään ankarissa ympäristöissä, kuten kosteudessa, hapolla ja alkalina, kuparin buskbar -buskomaria voidaan tinata, hopeoida tai nikkeliä kokonaisuutena tai osittain korroosionkestävyyden parantamiseksi; Eristysvaatimusten kohtauksissa pehmeät kytkentäosat voidaan peittää eristyshihoilla kokonaisuutena tai osittain.
Laadunvalvontasuunnitelma
I) Hitsauslaadunvalvonta
Prosessin valvonta: Hitsausprosessin aikana antureita käytetään hitsausvirran, jännitteen, lämpötilan, paineen ja muiden parametrien seuraamiseen reaaliajassa varmistaakseen, että parametrit vaihtelevat asetusalueella. Kun parametrit ovat epänormaaleja, kone pysähtyy automaattisesti ja hälyttää heti hitsausvirheiden välttämiseksi.
Valmiin tuotteiden tarkastus: Tuhoton testaustekniikka, kuten ultraäänivirheiden havaitseminen ja röntgenvirheiden havaitseminen, käytetään havaitsemaan, onko hitsauksia, huokoset, kuonan sulkeumia ja muita vikoja hitsauksen sisällä; Vetokokeet ja taivutuskokeet suoritetaan hitsausvälityskiskolle havaitakseen, vastaako hitsauslujuus vaatimuksia ja varmistaa hitsauksen laatu.
(Ii) Materiaalin ja mittatarkkuuden hallinta
Materiaalin puhtauden havaitseminen: analysoi säännöllisesti kuparimateriaalien kemiallista koostumusta, havaitsee kuparisisältö ja epäpuhtauspitoisuus ja varmista, että kuparimateriaalit täyttävät laatustandardit. Jokainen eräKiinteä kuparibussipalkkiMateriaalit otetaan ja testataan, ja vain pätevät erät voidaan laittaa tuotantoon.
Mittatarkkuusohjaus: Tuotantoprosessin aikana käytetään tarkkaan mittauslaitteita, kuten mikrometrejä ja paksuuslaitteita, kuparikalvojen joustavan liittimen linja-aineen mittojen mittaamiseen ja seuraamiseen reaaliajassa. Mittatoleranssia ohjataan tiukasti suunnitteluvaatimusten mukaisesti, yleensä ± 0. Tuotteille, joilla on erittäin tarkkuusvaatimukset, toleranssia ohjataan ± 0. 1 mm: n sisällä tuotteen mittatarkkuuden varmistamiseksi.
Ota yhteyttä