


Teräsleimausosat
Autojen, ESS:n ja teollisuuden tehosovelluksiin suunnitellut teräsleimausosissamme yhdistyvät syvä{0}}vedon sitkeys ja korkea myötölujuus. Käytämme moni-aseman progressiivisia muotteja ja automatisoitua in-muovausta. Toimitamme tiukat toleranssit, purseet{4}}reunat ja ASTM B117--yhteensopivat ruosteenestopinnoitteet (jopa 1 000 h+ suolasuihku). Täysin IATF 16949 -sertifioinnin, CMM-vahvistuksen ja PPAP Level 3 -dokumentaation tukema.
- Nopea toimitus
- Laatuvakuutus
- 24/7 asiakaspalvelu
Tuotteen esittely
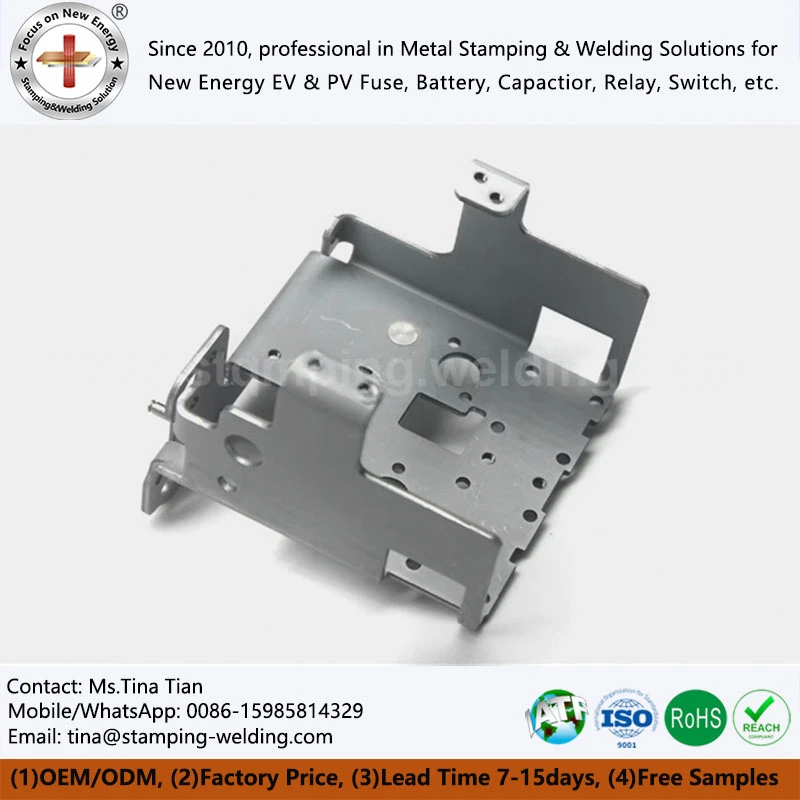
Teräsleimausosat ovat tarkkuus{0}}muovattuja metallilevykomponentteja, jotka valmistetaan leikkaamalla, lävistämällä, taivuttamalla, muotoilemalla ja leikkaamalla metallilevyjä määriteltyihin geometrioihin. Sovelluksesta riippuen materiaaleja voivat olla hiiliteräs, 304/316 ruostumaton teräs, galvanoitu teräs ja muut tekniset metallit. Näitä osia käytetään yleisesti kannakkeina, asennuslevyinä, pidikkeinä, liittiminä, kansina, rakennetuina ja sähkölaitteistoina.
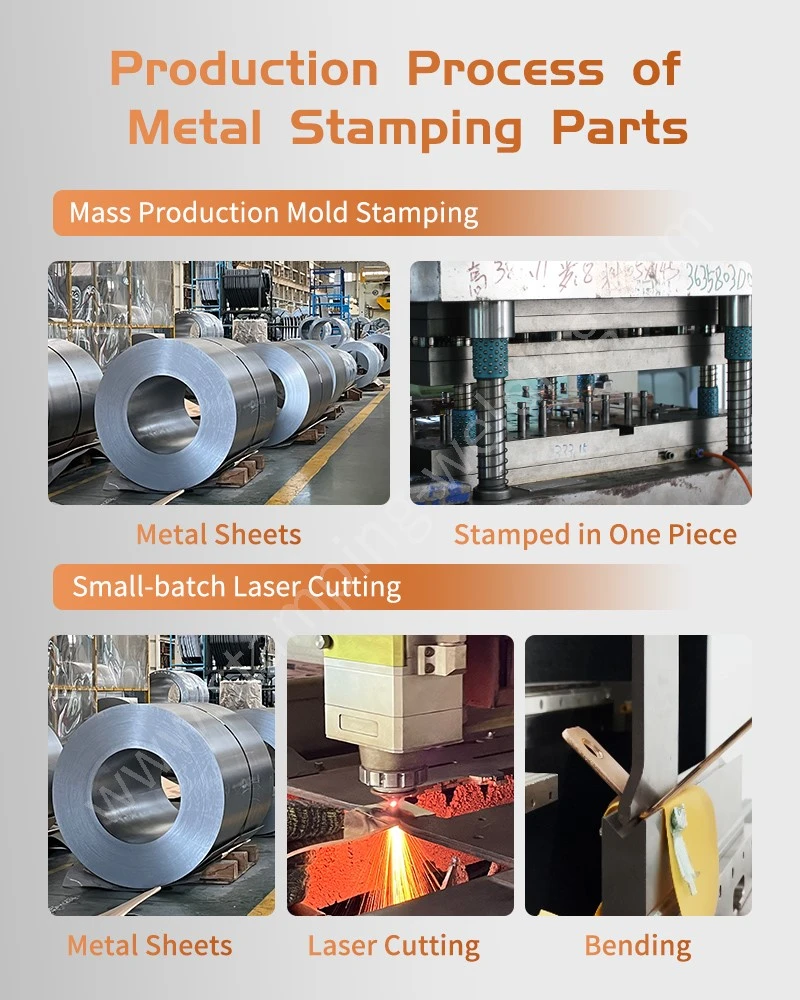
Teräsleimausosien valmistusprosessi
Progressiivinen stanssaus
Moniasemaiset meistit automatisoivat loveamisen, syvävetämisen ja muotoilun ja tuottavat 80–250 iskua minuutissa jatkuvalla nauhan pilottiseurannalla räätälöityjä metallilevyn leimaus- ja taivutusosia varten.
Tarkka lävistys ja leikkaus
Lävistys---välykset on kalibroitu tiukasti materiaalilaadun ja paksuuden perusteella, jolloin saadaan tasaiset, purseet{2}}kiillotusvyöhykkeet samalla kun ne estävät mikro-halkeamat leikatuista reunoista levymeistamista varten.
Hallittu taivutus ja muotoilu
Erittäin -tarkat CNC-puristinjarrut ja erilliset nokka-taivutusasemat kompensoivat 1/4H-, 1/2H- ja Full Hard -karkaistujen metalliseosten takaisinjoustoa hiiliteräksestä galvanoidussa syvävetometallileimauksessa.
Toissijainen purseenpoisto ja viimeistely
Automaattinen tärytyspiippujen viimeistely ja keskipakokiekon purseenpoisto poistavat Precision Metal Stamping -mikro-purseet, jotka muodostavat korkean-jännitteen dielektrisen rajavaatimusten mukaiset reunasäteet.
Teräsleimausosien tekniset tiedot
| Tekninen parametri | Kaupalliset / Deep Drawing Grades (SPCC, DC01, ST12) | Korkean{0}}lujuuden rakennelaadut (Q235B, SPHC, Q345B) | Esi-sinkityt/pinnoitetut teräkset (SGCC, SECC, DX51D+Z) |
| Materiaalin paksuusalue | 0,30 mm - 4,00 mm | 1,00 mm - 6,00 mm | 0,40-3,50 mm |
| Lävistys-/lävistystoleranssi | ±0,015–±0,03 mm | ±0,02 mm - ±0,05 mm | ±0,015–±0,035 mm |
| Taivutuskulmatoleranssi | ±0,25 - ±0,5 astetta | ±0,3 - ±0,8 astetta | ±0,3 - ±0,5 astetta |
| Pinnan karheus (leikkausreuna) | Ra Pienempi tai yhtä suuri kuin 0,8 μm | Ra Pienempi tai yhtä suuri kuin 1,6 μm | Ra Pienempi tai yhtä suuri kuin 0,8 μm |
| Korroosiosuojausmenetelmät | E-Paloitus, jauhemaalaus, Zn/Ni-pinnoitus | Kuumasinkitys, sinkkinikkelipinnoitus | Passivoitu sinkkikerros,{0}}sormenjälkiä estävä pinnoite |
| Suolasumun kestävyys (ASTM B117) | 480h - 1000h (perustuen viimeistelyerittelyyn) | 720–1200 (kuuma-dip / Zn-Ni-viimeistely) | 72h - 240h (vakiosinkitty{2}}kerros) |
Tarkkuustekniikka ja laadunvalvonta
Tarkkuustyökalujen huolto
Kulutusta{0}}lävistys- ja stanssausteräkset on valmistettu karkaistuista työkaluteräksistä (DC53, SKD11) ja hiotuista tarkkuuslanka-EDM:llä, mikä varmistaa tasaisen jäysteenhallinnan ja tasaisen välyksen miljoonien teräsleimausosien leimausiskujen aikana.
Mekaanisen ja rakenteellisen eheyden testaus
Omat-yleiset vetotestauskoneet, Vickers/Rockwell-kovuusmittarit ja vääntömomentti-ulostulomittarit varmistavat raaka-aineen myötörajan, taivutuksen eheyden ja laitteiston säilyvyyden Progressive Die Heavy Metal Stamping -leimauksessa.
Korroosionkestävyyden validointi
Sisäisissä-suolasumutestauskammioissa suoritetaan jatkuvia ASTM B117 neutraaleja suolasuihkutestejä sähkö-sinkittyjen, sinkki-nikkeli- ja e{4}}pinnoitettujen pintojen tarttuvuuden ja suojan vahvistamiseksi.
PPAP & Automotive Quality Compliance
Täydelliset Precision Metal Stamping Production Part Approval Process (PPAP Level 3) -paketit ovat vakiona, mukaan lukien PFMEA, ohjaussuunnitelmat, Gage R&R, täysimittaiset layout-tarkastusraportit ja jatkuva CPK-prosessin kykyjen seuranta.
Usein kysyttyjä kysymyksiä teräsleimausosista
K: Mitkä hiiliteräslaadut sopivat parhaiten syvävetoon verrattuna raskaaseen rakenteelliseen leimaamiseen?
V: Syvä-vedetyt komponentit, kotelot ja monimutkaiset vedetyt kannet käyttävät kylmävalssattuja-vähähiilisiä-teräksiä, kuten SPCC, DC01 ja ST12 niiden suuren sitkeyden ja venymän vuoksi. Kuumavalssatut rakennelaadut, kuten SPHC, Q235B ja Q345B, antavat vaaditun vetolujuuden ja myötölujuuden -kantaville rakenteellisille kannakkeille, alustan asennuslevyille ja raskaille-teollisille kehyksille.
K: Miten materiaalin paksuus vaikuttaa taivutussäteeseen ja reiän-reunan-etäisyyteenTeräsleimausosat?
V: Jotta vältetään ulomman säteen halkeilu ja reunan muodonmuutos lävistyksen aikana, standardit suunnitteluohjeet edellyttävät, että sisäinen taivutussäde on yhtä suuri tai suurempi kuin levyn paksuus. Rei'itetyn reiän-reunojen välisten etäisyyksien tulee säilyttää vähintään kaksinkertainen materiaalin paksuus, jotta vältetään seinämän paikallinen pullistuminen ja säilytetään asennusreikien samankeskisyys.
K: Mikä pintakäsittely tarjoaa pisimmän suolasuihkukestävyyden ulkona oleville hiiliteräsosille?
V: Ankarissa ulkotiloissa ja korkeassa{0}}kosteusolosuhteissa sinkki-nikkeliseospinnoitus ja katodinen elektro-pinnoite (E-pinnoite) tarjoavat yli 720–1 000 tuntia neutraalia suolasumua ASTM B117 -standardien mukaisesti. Tavallinen sähkösinkitys kolmiarvoisella passivoinnilla valitaan tyypillisesti sisätilojen sähkökoteloihin ja kuivan{10}}ympäristön rakenteellisiin kiinnikkeisiin.
K: Miten kylmä--- ja kuumavalssatut hiiliteräslevyt{1}} eroavat leimauksen tehokkuudesta?
V: Kylmä-hiiliteräs (kuten SPCC) tarjoaa erinomaisen pinnan sileyden, tiukemmat paksuustoleranssit ja erinomaisen muovattavuuden, mikä tekee siitä ihanteellisen tarkkuuspiirtämiseen, näkyville kiinnikkeille ja tiukoille{1}}toleranssikomponenteille. Kuuma-kuumavalssattu teräs (kuten SPHC) on kustannustehokkaampi- raskaammissa rakenteellisissa meistoissa, mutta vaatii peittauksen ja öljyämisen pintavalssihilseen poistamiseksi ennen muotoilua tai pinnoitusta.
K: Mitkä ovat tärkeimmät tekniset edut, kun valitaan hiiliteräskomponenttien progressiivinen stanssaus?
V: Progressiivinen stanssaus yhdistää monivaiheisen lävistyksen, lovin, lyönnin ja lyönnin yhdeksi jatkuvaksi puristusjaksoksi. Tämä lähestymistapa eliminoi keskeneräisen-työn-käsittelyn, säilyttää mittojen toistettavuuden suurilla-tuotantomäärillä ja alentaa komponenttien kokonaisvalmistuskustannuksia.
Ota yhteyttä
Lähetä 2D/3D CAD-piirustuksesi (STEP, IGES, DWG) sekä vuosittaiset määräarviot ja materiaalitiedot suunnittelutiimimme. Tarjoamme täydellisen DFM:n valmistettavuuden arvioinnin, työkalujen asettelukonseptin ja suoran tehdashinnoittelun 24 tunnin sisällä.

Suositut Tagit: Teräsleimausosat, Räätälöidyt teräsleimaus, Teräsleimausosien valmistaja, OEM-metallileimaustoimittaja, Tarkkuusteräsleimausosat, Progressiivinen stanssaus, Kylmävalssatun teräksen leimaus, Galvanoidun metallilevyn leimaus, Leimattujen metallikoteloiden komponentit, Autojen teräsleimaus ja -osien metallileimaus C Metallin meistotehdas


